
Kỹ thuật cơ bản khi hàn hồ quang tay mà chúng ta cần lưu ý !
Điện máy EVI – Đối với nhiều người mới làm quen với hàn hồ quang tay hoặc không thường xuyên hàn hồ quang tay thì để có một mối hàn đẹp và đảm bảo chất lượng là một điều không dễ. Sau đây là những điều cơ bản bạn cần quan tâm khi thực hiện hàn hồ quang tay để đảm bảo chất lượng mối hàn:
Thiết lập dòng điện, điều chỉnh độ dài hồ quang, điều chỉnh góc nghiêng que hàn, thao tác que hàn và điều chỉnh tốc độ hàn.
Chuẩn bị trước khi hàn
Đối với nhiều người mới làm quen với hàn hồ quang tay hoặc không thường xuyên hàn hồ quang tay thì để có một mối hàn đẹp và đảm bảo chất lượng là một điều không dễ.
Thực chất, hàn que là kỹ thuật hàn không đòi hỏi cao về làm sạch vị trí hàn, tuy nhiên không vì thế mà bỏ qua bước này. Trước khi hàn, cần loại bỏ bụi bẩn bằng cọ hay sử dụng dụng cụ làm sạch bề mặt chuyên dụng. Khu vực kẹp kìm mát cũng phải được làm sạch để đảm bảo tiếp xúc tốt, điều này sẽ giúp ổn định hồ quang. Bên cạnh đó, tư thế hàn phải đảm bảo trông rõ vũng hàn. Người thợ phải chọn hướng nhìn tốt, tránh bị tay hàn che mắt, và tránh vùng khói hàn độc hại.
Dưới đây là những kỹ thuật hàn hồ quang tay cơ bản mà người thợ hàn cần phải nắm được.
Thiết lập dòng điện
Tùy theo loại điện cực sử dụng mà thiết bị sử dụng cần thiết lập dòng một chiều thuận, một chiều nghịch hay dòng xoay chiều. Cần phải đảm bảo bạn thiết bị được thiết lập đúng trước khi hàn.
Độ lớn của dòng hàn phụ thuộc vào đường kính que hàn và loại điện cực hàn mà bạn sử dụng. Nhà sản xuất que hàn thường cung cấp thông tin về dòng phù hợp với que hàn trên bao bì. Dòng hàn có thể điều chỉnh theo cách tính sau: 1Amp tương ứng với 0.0254 mm đường kính que hàn.
Bạn có thể để dòng hàn ở mức thấp sau đó điều chỉnh tăng 5 đến 10 Amp rồi xem xét khả năng hàn cho phù hợp.

Hiện tượng khi hàn với dòng hàn quá thấp

Hiện tượng khi hàn với dòng hàn quá cao
Điều chỉnh độ dài hồ quang
Độ dài hồ quang phụ thuộc vào từng loại que hàn, từng vị trí hàn. Cơ bản độ dài hồ quang hàn không nên vượt quá đường kính que hàn. Khi độ dài hồ quang quá ngắn có thể gây hồ quang không ổn định, có thể làm tắt hồ quang, vũng hàn đông cứng nhanh hơn và tạo vảy hàn cao.
Hồ quang quá dài sẽ gây ra hiện tượng bắn tóe, tốc độ kết tủa chậm và rỗ khí.

Hồ quang quá ngắn

Hồ quang quá dài
Chú ý: Với những người mới vào nghề hàn thường để hồ quang quá dài, vì họ muốn quan sát hồ quang và vũng hàn, tuy nhiên nên thay đổi vị trí hàn để có thể nhìn được hồ quang và vũng hàn tốt hơn, không nên kéo dài hồ quang. Một chút luyện tập bạn sẽ có thể đảm bảo có được mối hàn thấp ít bắn tóe.
Chỉnh góc que hàn
Đối với hàn bề mặt, góc que hàn nên để từ 5 đến 15 độ theo hướng chuyển động, đối với hàn hồ quang vị trí đứng nên để góc que hàn từ 0-15 độ ngược chiều với hướng di chuyển que hàn.

Chỉnh góc que hàn
Thao tác que hàn
Chuyển động dọc theo trục mối hàn duy trì và điều chỉnh độ dài hồ quang. Chuyển động ngang duy trì độ rộng của đường hàn. Có nhiều loại chuyển động: ngang, liên tục và chuyển động ngắt quãng tùy thuộc vào độ dày của vật hàn.
Với vật hàn mỏng không cần có chuyển động ngang của que hàn vì độ rộng của hồ quang đã đủ làm đầy rãnh hàn. Với hàn đứng nên chú ý hàn từ dưới lên với các tấm dày và hàn từ trên xuống với các tấm mỏng (chú ý đến rìa rãnh hàn).

Thao tác que hàn
Điều chỉnh tốc độ hàn
Tốc độ hàn nên đảm bảo sao cho hồ quang hàn chiếm 1/3 độ dài của vũng hàn. Hàn quá chậm sẽ tạo vảy hàn lồi và hàn không ngấu. Hồ quang bị mất nhiệt không thể nóng chảy vật hàn.

Tốc độ hàn quá chậm
Tốc độ hàn quá nhanh làm giảm độ ngấu của mối hàn, vảy hàn không đều và không lấp đầy vũng hàn.

Tốc độ hàn quá nhanh
Trên đây là những kỹ thuật cơ bản khi hàn hồ quang tay. Để cho quá trình hàn được đảm bảo cũng như tránh các rủi ro không đáng có, công nhân hàn cần nắm vững những quy tắc hàn cơ bản và luyện tập thường xuyên, từ đó có thể cải thiện chất lượng sản phẩm cũng như năng suất trong quá trình làm việc.
Địa chỉ liên hệ tư vấn máy hàn điện tử uy tín
Liên hệ mua hàng Điện Máy EVI
CÔNG TY CỔ PHẦN MÁY MÓC VIỆT NAM
Giấy chứng nhận ĐKDN số 0315937332 do Sở KH&ĐT TP. Hồ Chí Minh cấp ngày 02/10/2019.
- Trụ sở: 367-369 Trường Chinh, Phường Đông Hưng Thuận, TP. Hồ Chí Minh
- Chi nhánh Bình Tân: 1095 Quốc lộ 1A, Phường Bình Trị Đông, TP. Hồ Chí Minh
- Chi nhánh An Phú Đông: 795/3E Đỗ Mười, Phường An Phú Đông, TP. Hồ Chí Minh
- Chi nhánh Quảng Ngãi: 273 Quang Trung, Phường Cẩm Thành, tỉnh Quảng Ngãi
Hotline / Zalo: 0934 154 162 · Email: dienmayevi@gmail.com · Mở cửa 8h – 21h
Hệ thống website: mayhanlaser.net · maymocvietnam.com
Bài liên quan
 Chọn mua
Những Điều Cần Biết Về Máy Hàn Laser - Công Nghệ Tiên Tiến Trong Ngành Hàn
Trong thế giới gia công kim loại, công nghệ hàn laser đã trở thành một trong những phương pháp uy tín, nhờ vào độ chính xác vượt t... 12/10/2026
 Chọn mua
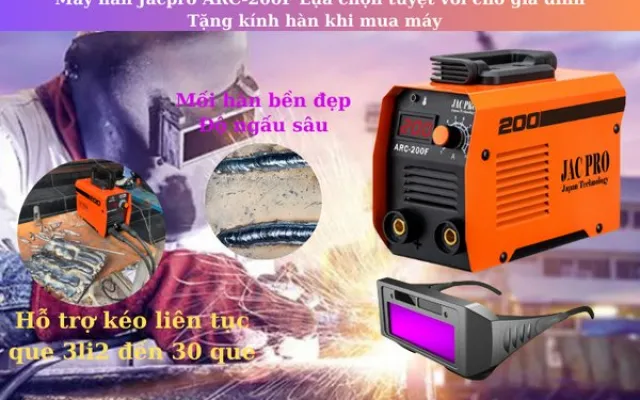
Máy hàn Jacpro ARC-200F. Khả năng hàn mạnh mẽ trong gia đình
Máy hàn là một công cụ quan trọng trong nhiều lĩnh vực, từ công nghiệp đến làm DIY tại nhà. Hãy cùng tìm hiểu về sức mạnh và linh... 12/10/2026
 Chọn mua
Máy hàn mig BTEC MIG250BE. Hàn hai chức năng, sự lựa chọn tốt cho gia đình
Đây là một dòng máy hàn MIG (Metal Inert Gas) đa năng với nhiều tính năng ấn tượng, thích hợp cho cả gia đình và những thợ hàn chu... 12/10/2026
 Chọn mua
Máy hàn mig KingWeld 200F Mini Sự lựa chọn tối ưu cho gia đình
Máy hàn MIG KingWeld KW MIG-200F MINI là một dòng máy hàn đa năng với nhiều tính năng ấn tượng.sử dụng được hai chế độ hàn : hàn... 12/10/2026